


Abs plastist survevalu
Mis on ABS-plastist survevaluvorm?
ABS (akrüülnitriilbutadieenstüreen) survevalu on üks populaarsemaid meetodeid ABS-plasttoodete valmistamiseks. ABS on termoplastne polümeer, mis on vastupidav ja hõlpsasti töödeldav. Injektsioonvormimine on protsess, mis hõlmab sula ABS-i süstimist vormiõõnde.
Miks valida meid?
Professionaalne meeskond:Meie ettevõttel on professionaalne inseneride ja müügimeeskond, kellel on üle 15-aastane tehniline kogemus ning rikkalik tootmis-, projekteerimis-, uurimis- ja arenduskogemus ning tehnilised võimalused plastitööstuses.
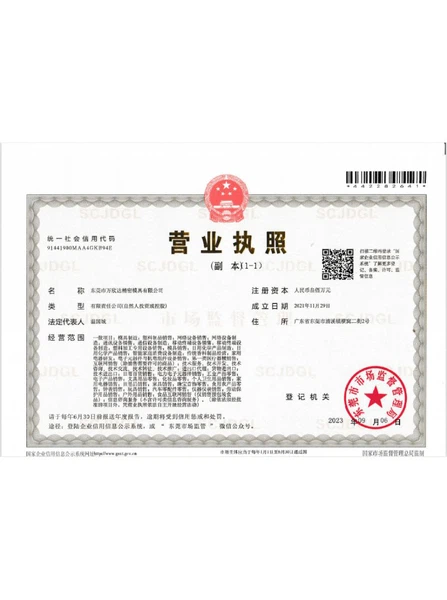
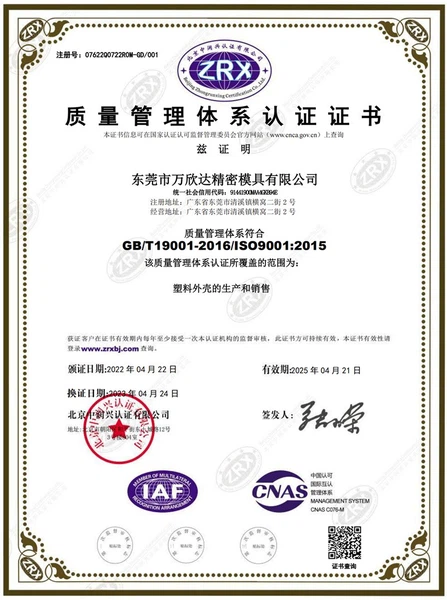
Täiustatud varustus:Meil on täielik komplekt tõhusaid tootmisseadmeid ja täiustatud CNC-tööpinke, ISO kvaliteedijuhtimissüsteem saime aprillis 2022. Oleme välja töötanud ja kogunud rikkalikke kogemusi elektroonikatoodete tööstuse uurimis- ja tootmistegevuses.
Kohandatud teenused:Kuulame oma klientide eesmärke ja püüdlusi ning pakume seetõttu kohandatud lahendusi.
Kvaliteedi kontroll:Meil on professionaalsed töötajad, kes jälgivad tootmisprotsessi, kontrollivad tooteid ja tagavad, et lõpptoode vastab nõutavatele kvaliteeditaseme standarditele, juhistele ja spetsifikatsioonidele.


Täpne reprodutseeritavus
Tänu ABS-i töödeldavusele on see sobivaim materjal keerukate detailide valmistamisel. Selle töödeldavus muudab plasti abil keerukate ja funktsionaalsete osade reprodutseerimise lihtsaks. Lisaks sellele, et osad on täpselt toodetud, säilitavad need tänu plasti kõvadusele funktsionaalse terviklikkuse isegi äärmuslikes tingimustes.
Kõrge tõmbetugevus
ABS-vormitud osad sobivad kasutamiseks rakendustes, mis nõuavad nende suure tõmbetugevuse tõttu suuri koormusi. Nende võime taluda tugevaid mehaanilisi lööke teeb sellest plastist hea eelarvevaliku suure pingega rakenduste jaoks.
Taaskasutatavus
ABS-i taaskasutatavus muudab selle ideaalseks materjaliks korduvkasutatavates rakendustes kasutamiseks. Taaskasutusettevõtted saavad plastosad kergesti purustada ja segada värske ABS-ga, et kasutada neid uute osade tootmiseks.
Mitmekülgsus
ABS (akrüülnitriilbutadieenstüreen) on mitmekülgne termoplast, mida saab hõlpsasti keerukateks vormideks vormida. See võimaldab toota keerulisi detaile ja täpset geomeetriat, muutes selle sobivaks paljudeks rakendusteks.
Keemiline vastupidavus
ABS survevalu on hea vastupidavus kemikaalidele, õlidele ja rasvadele. See omadus muudab selle hästi sobivaks rakendustes, kus eeldatakse kokkupuudet karmide ainetega, nagu autoosad ja elektroonikaseadmed.
Elektriisolatsioon
ABS-il on suurepärased elektriisolatsiooni omadused, mistõttu on see ideaalne valik elektri- ja elektroonikaseadmete jaoks. See aitab vältida elektrivoolu leket ja loob tundlikele elektroonilistele komponentidele ohutu keskkonna.
Kuumakindlus
ABS talub mõõdukaid temperatuure ilma deformatsioonita või mehaaniliste omaduste kadumiseta. See termiline stabiilsus võimaldab ABS-vormitud osadel erinevates keskkondades usaldusväärselt töötada.
Lihtne töötlemine
ABS-i on lihtne töödelda läbi ABS survevalu. Sellel on madal sulamisviskoossus, mis tähendab, et see voolab sissepritseprotsessi ajal kergesti, täites tõhusalt vormiõõnsused. Selle tulemuseks on lühemad tsükliajad ja suurenenud tootmise efektiivsus.
Pinna viimistlus
ABS survevalu abil saab valmistada sileda ja esteetiliselt meeldiva pinnaviimistlusega osi. See välistab vajaduse täiendavate viimistlusprotsesside järele, vähendades tootmisjärgset aega ja kulusid.
Värvivalikud
ABS-i saab kergesti pigmenteerida, pakkudes vormitud detailidele laia värvivalikut. See võimaldab kohandamis- ja kaubamärgivõimalusi, muutes ABS-i survevaluvormid sobivaks tarbekaupade ja autotööstuse rakenduste jaoks.
ABS-plastist survevalu tüübid
See on kõige levinum survevalu valmistamisel kasutatav ABS-i tüüp. See tagab hea tasakaalu tugevuse, sitkuse ja töödeldavuse vahel. Standardne ABS sobib paljudele rakendustele, sealhulgas autoosade, tarbekaupade, elektroonika ja mänguasjade jaoks.
Seda tüüpi ABS-i materjalile on infundeeritud lisandeid, et muuta see leegiaeglustavaks. See vastab rangetele tuleohutusnõuetele ja seda kasutatakse sageli rakendustes, kus tulepüsivus on kriitiline, näiteks elektrikarbid, autode siseruumid ja seadmete osad.
Mõned ABS-klassid on valmistatud nii, et need taluvad kõrgeid temperatuure ilma deformeerumist või mehaanilisi omadusi kaotamata. Neid kõrge temperatuuriga ABS-vaikusid kasutatakse rakendustes, mis nõuavad vastupidavust kuumusele ja kuumadele keskkondadele, nagu automootori osad ja elektripistikud.
Seda tüüpi ABS-i on muudetud täiendavate lisanditega, et suurendada selle löögikindlust ja tugevust. Karastatud ABS-i kasutatakse tavaliselt rakendustes, kus on vajalik vastupidavus korduvatele löökidele või põrutustele, näiteks armatuurlauad, autode viimistlus ja elektritööriistade korpused.
Elektrijuhtivuse optimeerimiseks on juhtivat ABS-i infundeeritud juhtivate materjalidega, nagu süsinikkiud või metallilised täiteained. Seda kasutatakse sageli elektroonikas ja elektriseadmetes, kus on vaja staatilist hajumist, elektromagnetilist varjestust või komponentide maandust.
Läbipaistev ABS on loodud optilise selguse ja läbipaistvuse tagamiseks. Seda kasutatakse rakendustes, mis nõuavad läbipaistvat või poolläbipaistvat välimust, näiteks läätsed, autovalgustite katted ja kuvari osad.
Kuna jätkusuutlikkus muutub olulisemaks, kogub ringlussevõetud ABS populaarsust. See on valmistatud tarbimisjärgsetest või postindustriaalsetest jäätmetest ja sellel on samasugused omadused kui ABS. Taaskasutatud ABS-i kasutatakse erinevates rakendustes, sealhulgas autoosade, tarbekaupade ja pakendite valmistamisel.
ABS plastist survevalu kasutamine
Autotööstus
ABS-i kasutatakse autotööstuses laialdaselt sise- ja väliskomponentide tootmiseks. Seda kasutatakse tavaliselt armatuurlaudade, uksepaneelide, dekoratiivosade, võre ja kaitseraudade tootmiseks. ABS-i vastupidavus, löögikindlus ja võime taluda karme ilmastikutingimusi muudavad selle sobivaks autotööstuses kasutamiseks.
Koduelektroonika
ABS on populaarne valik olmeelektroonikatoodete tootmiseks. Seda kasutatakse arvuti- ja sülearvutikorpuste, klaviatuuride, mängukontrollerite, kaugjuhtimispultide ja mobiiltelefonide ümbriste tootmiseks. ABS Mouldingu elektriisolatsiooni omadused, sitkus ja lihtne kohandamine muudavad selle nendeks rakendusteks sobivaks.
Seadmed
ABS-i kasutatakse erinevate kodumasinate tootmisel. Seda kasutatakse tavaliselt külmiku komponentide, pesumasina osade, tolmuimeja korpuste ja juhtpaneelide tootmiseks. ABS Moldingi löögikindlus, kuumakindlus ja regulaarsele kasutamisele vastupidavus muudavad selle ideaalseks seadmete tootmiseks.
Mänguasjad ja mängud
ABS vormimist kasutatakse laialdaselt mänguasja- ja mängutööstuses. See on populaarne valik ehitusplokkide, tegevusfiguuride, puslede, lauamängukomponentide ja mängusõidukite valmistamiseks. ABS-i tugevus, vastupidavus ja keeruliste kujundite vormimine muudavad selle sobivaks mänguasjade ja mängude loomiseks, mis taluvad karmi mängu.
Meditsiiniseadmed
ABS-i kasutatakse erinevate meditsiiniseadmete ja -seadmete tootmisel. Seda kasutatakse tavaliselt diagnostikaseadmete komponentide, laboriseadmete, meditsiiniinstrumentide korpuste ja hambaravimudelite tootmiseks. ABS-i biosobivus, keemiline vastupidavus ja lihtne steriliseerimine muudavad selle sobivaks meditsiiniliseks kasutamiseks.
Ohutusvarustus
ABS-i kasutatakse turvavarustuse ja kaitsevarustuse tootmisel. Seda kasutatakse tavaliselt kiivrite, kaitseprillide, näokaitsete ning tööriistade ja seadmete kaitseümbriste tootmiseks. ABS-i löögikindlus ja võime taluda välisjõude muudavad selle sobivaks inimeste turvalisuse tagamiseks erinevates tööstusharudes.
Mööbel
ABS-i kasutatakse mööblitööstuses selliste komponentide tootmiseks nagu toolide kestad, lauaalused ja hoiukapid. ABS-vormimise mitmekülgsus, erineva kujuga vormitavus ja saadavus erinevates värvides muudavad selle sobivaks esteetiliselt meeldivate ja funktsionaalsete mööblitükkide loomiseks.
Müügikoha ekraanid
ABS vormimist kasutatakse müügikoha väljapanekute ja jaemüügiseadmete tootmisel. Seda kasutatakse tavaliselt vitriinide, riiulite, siltide ja tootehoidjate tootmiseks. ABS-i mitmekülgsus, kohandatud kujunditesse vormimine ja värvide kohandamise lihtsus muudavad selle sobivaks visuaalselt atraktiivsete kuvarite loomiseks.
ABS-i materjali omadused survevalu jaoks
Hallituse kokkutõmbumine
See on plastiku materjali kokkutõmbumismäär ja võimaldab plastivormijatel arvutada lõpptoote suurust. ABS-i materjali kokkutõmbumismäär on {{0}},0040 kuni 0,0070 tolli
Vee neeldumiskiirus
Plastik imab vett ja paisub kaalult, kui see on 24 tunniks 23-kraadisesse destilleeritud vette kastetud. Seda kaalutõusu nimetatakse vee neeldumiskiiruseks. ABS-plasti veeimavus on 0,16 kuni 0,25%.
Kuivamistemperatuurid
See on temperatuur, mille juures vormitud osa täielikult kuivab. ABS-plasti kuivamistemperatuur on 176 kraadi F kuni 180 kraadi F.
Kuivamisaeg
Plastik kuivab 2 kuni 9 tundi
Sulamistemperatuur
ABS-plasti sulamistemperatuur on 410 kraadi kuni 500 kraadi F
ABS-plasti vormimisel arvestatavad tegurid


Hallituse disain
Vormi disain mängib ABS-plastist vormimise tulemusel otsustavat rolli. Vormiprotsessi optimeerimiseks ja soovitud osa kvaliteedi saavutamiseks tuleks hoolikalt kaaluda selliseid tegureid nagu värava paigutus, jahutussüsteemi disain ja õõnsuste arv.
Materjali valik
Oluline on valida õige ABS-materjal. ABS on saadaval erinevates klassides, millest igaühel on spetsiifilised omadused ja omadused. Kavandatava rakenduse jaoks sobivaima ABS-klassi valimiseks kaaluge selliseid tegureid nagu tugevus, löögikindlus, kuumakindlus ja keemiline vastupidavus.
Sulamistemperatuur ja süstimiskiirus
Sulamistemperatuuri ja sissepritsekiiruse nõuetekohane juhtimine on eduka ABS-plastivormimise jaoks ülioluline. Sulamistemperatuur peaks olema soovitatud vahemikus, et tagada õige voolamine ja vormiõõnte täitumine. Sissepritse kiirust tuleks reguleerida, et vältida selliseid probleeme nagu voolutorud ja osadefektid.
Hallituse temperatuur
Vormi temperatuur mõjutab oluliselt ABS materjali jahtumist ja tahkumist. Sobiva vormitemperatuuri hoidmine aitab saavutada osade optimaalset kvaliteeti ja minimeerida probleeme, nagu kõverdumine ja vajumise jäljed. Vormi temperatuuri tõhusaks kontrollimiseks tuleks kaaluda õigeid jahutuskanaleid ja jahutusaega.
Osade kavandamise kaalutlused
Osa enda disain võib mõjutada vormimisprotsessi ja lõpptoote kvaliteeti. Arvesse tuleks võtta selliseid tegureid nagu seina paksus, tõmbenurgad ja sisselõigete olemasolu, et tagada vormi õige täitmine, detaili lihtne väljaviskamine ja üldine konstruktsiooni terviklikkus.
Väravate disain
Värava asukoht ja kujundus, mis on sula ABS-materjali sisenemispunktiks vormi, on üliolulised. Õige väravakonstruktsioon tagab vormiõõnte ühtlase täitmise, minimeerib voolujooni ja hoiab ära defektide tekkimise. Värava suurus, kuju ja paigutus tuleks hoolikalt kindlaks määrata, lähtudes detailide konstruktsioonist ja materjalivoo nõuetest.
Ventilatsioon
Piisav õhutus on oluline, et süstimisprotsessi ajal hallitusõõnsusesse jäänud õhk või gaas välja pääseks. Ebapiisav õhutus võib põhjustada defekte, nagu tühimikud ja kinnijäänud õhumullid vormitud detailis. Õige õhutuskonstruktsioon ja paigutus aitavad saavutada kvaliteetseid ABS-vormitud osi.
Kvaliteedi kontroll
Põhjalike kvaliteedikontrollimeetmete rakendamine kogu ABS-plasti vormimise protsessis on ülioluline. Regulaarsed kontrollid, mõõtmete kontrollid ja materjalide testimine aitavad avastada ja lahendada kõik probleemid või kõrvalekalded soovitud spetsifikatsioonidest, tagades kvaliteetsete osade tootmise.
Veaotsing ja levinumad probleemid Kohandatud ABS-plasti vormimine
Koolutamine
Koolutamine viitab kohandatud ABS-plastist vormimise osa deformatsioonile või moondumisele pärast jahutamist. See võib tekkida ebaühtlase jahutuse või detaili suurte jääkpingete tõttu. Väändumisega tegelemiseks kaaluge vormi temperatuuri reguleerimist, jahutussüsteemi optimeerimist ja osade õige disaini tagamist piisava seinapaksuse ja tõmbenurkadega.
Valamu jäljed
Valamu jäljed on süvendid või süvendid kohandatud ABS-plastist vormimisosa pinnal. Need võivad tekkida siis, kui välispind jahtub ja tahkub kiiremini kui sisemine, mille tulemuseks on ebaühtlane kokkutõmbumine. Valamujälgede minimeerimiseks reguleerige jahutusaega, optimeerige värava asukohta ja konstruktsiooni, suurendage sissepritse kiirust või muutke materjali paksuse ümberjaotamiseks detaili konstruktsiooni.
Välklamp
Välk on üleliigne materjal, mis imbub välja vormi eraldusjoonest, põhjustades õhukesi soovimatuid eendeid. Sähvatus võib tekkida liigse süstimisrõhu või ebapiisava kinnitusjõu tõttu. Välgu vähendamiseks tagage õige kinnitusjõud, reguleerige süstimisrõhku ning kontrollige ja hooldage vormi õiget joondust ja tihedust.
Lühikesed kaadrid
Lühikesed kaadrid tekivad siis, kui vorm ei täitu täielikult sula plastikuga, mille tulemuseks on mittetäielikud osad. Selle põhjuseks võib olla ebapiisav sulamistemperatuur, ebapiisav sissepritserõhk või värava vale konstruktsioon. Lühikeste võtete lahendamiseks tagage õige sulamistemperatuur ja viskoossus, reguleerige sissepritserõhku ning optimeerige värava konstruktsiooni ja asukohta.
Valamud ja tühimikud
Valamud ja tühimikud on ebakorrapärasused pinnal või kohandatud ABS-plastist vormimisosas, mis on põhjustatud sula plastiku ebaõigest pakkimisest. See võib juhtuda ebapiisava pakkimisrõhu või ebapiisava jahutusaja tõttu. Valamude ja tühimike minimeerimiseks suurendage pakkimisrõhku ja -aega, optimeerige jahutusaega ning tagage kinnijäänud õhu või gaasi väljapääsu õige õhutamine.
Vooluliinid
Voolujooned on vormitava detaili pinnal nähtavad jooned või triibud, mis tekivad täitmisel erinevate voolufrontide liitumisel. Vooluvoolikuid saab vähendada sulamistemperatuuri tõstmise, materjali parema voolu tagamiseks värava ja torude konstruktsiooni parandamise ning sissepritse kiiruse ja rõhu optimeerimisega.
Põlemisjäljed
Põletusjäljed on plasti ülekuumenemisest või termilisest lagunemisest põhjustatud värvimuutunud või mustaks muutunud alad vormitud detaili pinnal. Põlemisjälgede vältimiseks tagage õige sulamistemperatuur, optimeerige jahutuskanaleid, vähendage tünnis viibimise aega ja kontrollige vormi kuumade kohtade või halva ventilatsiooni suhtes.
Deformatsioon
Deformatsioon viitab soovimatutele muutustele kohandatud ABS-plastist vormitava osa kujus või mõõtmetes. See võib tekkida ebapiisava jahutuse või liigse väljatõmbejõu tõttu. Deformatsiooni vältimiseks optimeerige jahutusaega ja -temperatuuri, tagage väljatõmbesüsteemi õige disain ning kontrollige ja hooldage vormi sujuvaks väljutamiseks.
Näpunäiteid edukaks ABS-plasti survevalumasinaks
Masina valik
Valige ABS-plastile sobiv survevalumasin. Arvestage selliseid tegureid nagu kinnitusjõud, sissepritsevõimsus ja kruvi konstruktsioon, et masin saaks ABS-materjali tõhusalt töödelda.
Hallituse temperatuur
Seadistage ABS-plasti jaoks sobiv vormitemperatuur. Üldiselt on soovitatav hoida vormi temperatuuri vahemikus 50–80 kraadi. Reguleerige temperatuuri vastavalt konkreetsele ABS-klassile ja vormitud detaili soovitud omadustele.
Sulamistemperatuur
Kontrollige sulamistemperatuuri ABS-plasti jaoks soovitatud vahemikus. Ideaalne sulamistemperatuur on tavaliselt vahemikus 200 kuni 240 kraadi. Kõrgem temperatuur võib põhjustada termilist lagunemist, samas kui madalam temperatuur võib põhjustada halva voolu ja vormi mittetäieliku täitumise.
Sissepritse kiirus ja rõhk
Optimeerige süstimiskiiruse ja rõhu seadistusi. Sissepritse kiirust tuleks reguleerida, et tagada õige voolamine ja vormiõõnte täitmine ilma voolutorusid või muid defekte tekitamata. Sissepritserõhk tuleks seadistada nii, et saavutada vormi täielik täitumine, vältides samal ajal liigset survet, mis võib põhjustada välgatust või osa deformeerumist.
Kuivatav ABS materjal
Enne ABS-plasti survevaluvormimist veenduge, et materjal on niiskusega seotud probleemide vältimiseks korralikult kuivatatud. ABS-il on hügroskoopsed omadused, mistõttu on niiskusesisalduse eemaldamiseks hädavajalik kuivatada pelleteid kuivatuskuivatis soovitatud temperatuuril ja kestusega.
Kruvide ja tünni puhastamine
Materjali lagunemise või saastumise vältimiseks puhastage kruvi ja silindrit regulaarselt. Puhastage masin ABS-i jaoks mõeldud puhastusseguga või kasutage mehaanilist puhastusmeetodit, et eemaldada eelmistest käitamistest tekkinud jäägid või värvisaaste.
Tegurid, millega ABS-pritsevormimise ajal arvestada
Niiskus materjalis enne vormimist
ABS-plastil on mõned hügroskoopsed omadused (võib imada õhust niiskust) ja imab enda ümber ka vett. Kuid vee olemasolu mis tahes vormitud ABS-plastis võib põhjustada plasti struktuurivigu. Seetõttu on oluline tagada, et kasutatav ABS-plast oleks korralikult kuivatatud. Plastiku kuivatamiseks on kaks parameetritüüpi, kas kuivatada 80–95 kraadi juures 3–4 tundi või kasutada kuiva punkrit 80 kraadi juures 1–2 tundi.

Temperatuuri juhtimine
Temperatuuri reguleerimine on ABS survevalu ajal ülioluline, kuna plasti ülekuumenemine võib põhjustada termilist lagunemist. See termiline lagunemine on tingitud plasti purunemisel tekkivatest keemilistest sidemetest, mis võivad põhjustada pruunide graanulite tekkimist valmisosale. Hea temperatuurikontrolliga survevalumasinaga töötamine on oluline, kuna see protsess nõuab siiski palju soojust. Näiteks kui tootmises olevad ABS-osad sisaldavad kõrget läiget, on tootmises kasutatav temperatuur tavapärasest kõrgem. Siiski on oluline märkida, et mida kõrgemat temperatuuri süstimisprotsessis kasutatakse, seda lühem peaks olema kokkupuuteaeg.

Osade ja vormide disain
Osade projekteerimine enne survevaluprotsessi võimaldab kindlaks teha, kas detaili tootmine on tegelikult võimalik. Siin on mõned üldpõhimõtted, mis töötavad ABS-i osade kujundamisel
①Detaili seinte paksus peab olema ühtlane. Kui peaks esinema erinevusi, ei tohiks see olla suurem kui 25%. See on oluline, sest ühtlased seinad aitavad vältida puuduliku seina pinget.
②Samuti peaks seina paksus määrama raadiuse suuruse. Raadiuse ja seina paksuse suhe ei tohi olla väiksem kui 0.3. Siin kehtib kuldreegel, et mida suurem raadius, seda väiksem on pinge. Raadius peab siiski jääma mõistlikesse piiridesse, kuna suur raadius tekitab detailile vajumisjälgi.
③Vormi puhul peaks paksus jääma vahemikku {{0}},025 kuni 0,05 mm. Samuti peaks värava pikkus olema umbes 1 mm, voolukanali läbimõõt peaks olema umbes 3 mm ja õhutusava laius peaks olema vahemikus 4–6 mm.

ABS survevalu rakendused
ABS-plasti kasutatakse erinevatel põhjustel erinevates tööstusharudes. Tänu oma vormimislihtsusele, madalatele tootmiskuludele ning vastupidavusele füüsikalistele ja keemilistele muutustele on sellest polümeerist saanud tootjate lemmik. Siin on mõned näited tööstusharudest, kus ABS-plastosad on kasutust leidnud
①Ehitustööstus
Tänu sellele, et see on vastupidav füüsikalistele ja keemilistele tugevatele löökidele, kasutavad tootjad hoonetes kasutatavate torude ja liitmike valmistamiseks ABS-plasti.
②Autotööstus
ABS-plast on kergete autoosade tavaline tooraine. ABS-plastist valmistatud autoosade näidete hulka kuuluvad turvavööde osad, uste üksikosad, tugipostid, armatuurlaua komponendid jne.
③ Tarbijatööstus
ABS-plasti leidub paljudes koduseadmetes, nagu köögikombainid, tolmuimejad, külmikute vooderdised jne.
Sertifikaadid



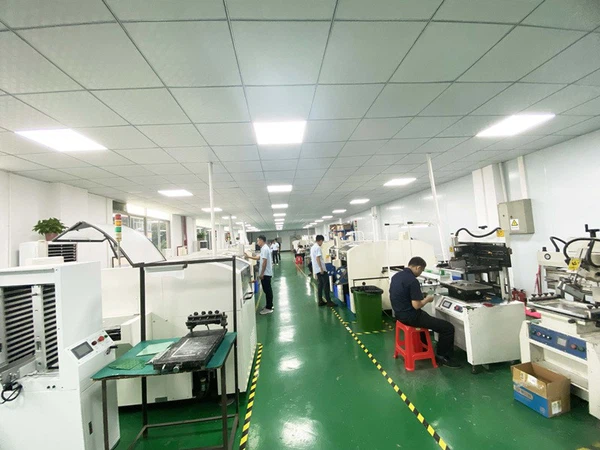
Meie tehas
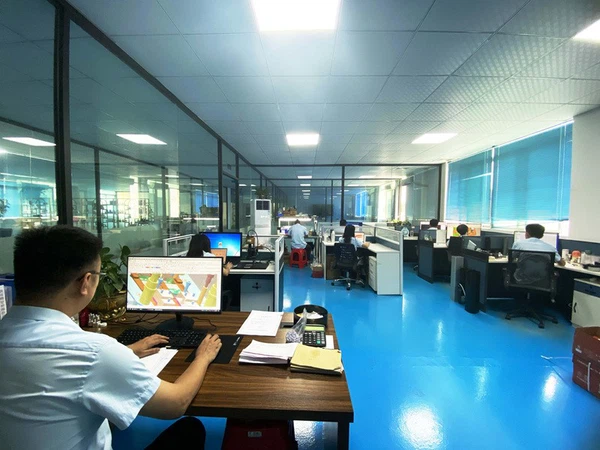
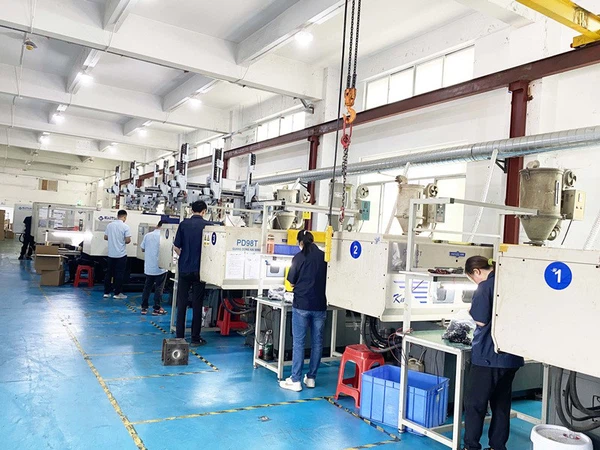
Meie ettevõttel on professionaalne inseneride ja müügimeeskond, kellel on üle 15-aastane tehniline kogemus ning rikkalik tootmis-, projekteerimis-, uurimis- ja arenduskogemus ning tehnilised võimalused plastitööstuses, mis toetab isikupärastatud kohandamist. Meil on täielik komplekt tõhusaid tootmisseadmeid ja täiustatud CNC-tööpinke.

Korduma kippuvad küsimused ABS-plastist survevalu
K: Kas ABS-plastist survevalu sobib väikesemahuliseks tootmiseks?
K: Kas ABS-plastist survevalu abil saab valmistada keerulisi kujundeid?
K: Mis on ABS-plastist survevaluvormi tüüpiline eluiga?
K: Kas ringlussevõetud ABS-i saab kasutada survevalu valmistamisel?
K: Kas ABS-plastist survevalu on jätkusuutlik tootmisprotsess?
K: Millisel temperatuuril ABS-plast sulab?
K: Kui mürgine on ABS-plast?
K: Kuidas lahendada leegiaeglustava ABS survevalu probleemi?
K: Mis on akrüülnitriilbutadieenstüreen (ABS)?
K: Millised on ABS-i omadused?
K: Kuidas ABS-i valmistatakse?
K: Kuidas kasutatakse ABS-i tootmisprotsessis?
Siin on mõned näited akrüülnitriilbutadieenstüreeni kasutamisest
K: survevalu
3D printimine
ABS-i kasutatakse ka 3D-printimises – protsessis, mille käigus luuakse kolmemõõtmelisi objekte, asetades materjale üksteise peale. ABS on 3D-printimisel levinud materjal, kuna see on tugev, vastupidav ja sellega on lihtne töötada.
Ekstrusioon
ABS-i saab ekstrudeerida mitmesugusteks kujunditeks, sealhulgas torudeks, torudeks ja lehtedeks. Ekstrusioon hõlmab sulanud plasti surumist läbi matriitsi, et luua konkreetne kuju.
Lehe vormimine
ABS-lehti kasutatakse tavaliselt termovormimisel, mis on protsess, mis hõlmab plastlehe kuumutamist, kuni see muutub elastseks, ja seejärel vormitakse see kindlasse vormi. Kahe lehe termovormimine, kus tootevormi ehitamiseks liidetakse kokku kaks plastlehte, saab kasutada ABS-i, et luua selliseid tooteid nagu autode armatuurlauad, armatuurlauad ja pagasikorpused.
K: Millised on ABS-i rakendused?
Siin on mõned akrüülnitriilbutadieenstüreeni levinumad rakendused
K: Autotööstus
Elektroonikatööstus
ABS-i kasutatakse arvuti klaviatuuri klahvide, arvutikorpuste ja muude elektrooniliste komponentide valmistamiseks. Selle kuumakindlus ja töötlemise lihtsus muudavad selle nende rakenduste jaoks populaarseks valikuks.
Tarbekaubad
ABS-i kasutatakse paljude tarbekaupade, sealhulgas mänguasjade, pagasi, spordikaupade ja kontoriseadmete tootmiseks. Selle vastupidavus ja töötlemise lihtsus muudavad selle nende rakenduste jaoks ideaalseks.
Torud ja liitmikud
ABS-i kasutatakse drenaaži- ja ventilatsioonisüsteemide torudes ja liitmikestes, kuna see on vastupidav kemikaalidele, kuumusele ja löökidele.
Meditsiinitööstus
ABS-i kasutatakse meditsiiniseadmete, sealhulgas süstalde, inhalaatorite ja ravimite manustamisseadmete tootmiseks, kuna see on biosobiv ja lihtne töödelda.
Ehitustööstus
ABS-i kasutatakse selle tugevuse, sitkuse ja töötlemise lihtsuse tõttu ehitusrakendustes, sealhulgas trimmimisel ja vormimisel.
K: Kas ABS on taaskasutatav?
K: Kas ABS-i saab värvida?
K: Mis vahe on ABS-il ja PVC-l?
ABS ja polüvinüülkloriid (PVC) on mõlemad termoplastid, kuid nende kahe materjali vahel on mõned olulised erinevused. ABS-il on suurem löögikindlus ja see on vastupidavam, samas kui PVC on paindlikum ja madalama sulamistemperatuuriga. Valik kahe materjali vahel sõltub konkreetse projekti konkreetsetest vajadustest.
Peamised erinevused ABS ja PVC vahel on järgmised
K: Keemiline struktuur
Tugevus ja paindlikkus
ABS on tugevam ja löögikindlam kui PVC, mistõttu on see parem valik rakenduste jaoks, mis nõuavad vastupidavust, nagu autoosad, mänguasjad ja elektroonikakorpused. PVC seevastu on paindlikum ja hea vastupidavusega kemikaalidele ja ilmastikumõjudele, mistõttu on see populaarne valik torude, kaabliisolatsiooni ja välistingimustes märgistamiseks.
Kuumakindlus
ABS-i sulamistemperatuur on kõrgem kui PVC-l, mis tähendab, et see talub kõrgemaid temperatuure ilma deformeerumise või sulamiseta. PVC seevastu on madalama sulamistemperatuuriga ning kõrgetel temperatuuridel kalduvus väänduma ja deformeeruma.
Maksumus
ABS on üldiselt kallim kui PVC, kuna selle tooraine hind on kõrgem ja tootmisprotsess on keerukam.
K: Kuidas ABS äärmuslikel temperatuuridel vastu peab?
K: Kas ABS-i saab kasutada toiduga kokkupuutuvates rakendustes?
K: Kuidas ABS-i hinna poolest teiste termoplastidega võrrelda?
K: Mis on ABS-i töötlemise protsess?
ABS-i saab töödelda tavapäraste tehnikatega, nagu puurimine, treimine ja freesimine. Siiski tuleb jälgida, et temperatuur töötlemisprotsessi ajal liiga kõrgeks ei tõuseks, kuna see võib põhjustada deformatsiooni või kõverdumist.
Oleme professionaalsed abs-plastist survevaluvormide tootjad ja tarnijad Hiinas, kes on spetsialiseerunud kvaliteetse kohandatud teenuse pakkumisele. Tervitame teid meie tehasest Hiinas valmistatud odavate abs-plastist survevaluvormide hulgimüügiga. Hinnapakkumise saamiseks võtke meiega ühendust.